Dans l’industrie agroalimentaire, les pompes pneumatiques à doubles membranes peuvent atteindre des débits supérieurs à 568 litres par minute tout en assurant une conformité stricte aux normes FDA et CE 1935/2004.
Pourtant, le transfert de fluides visqueux ou chargés en morceaux provoque souvent un cisaillement mécanique qui dégrade irrémédiablement la texture de vos produits finis. Analysons comment la technologie pneumatique sécurise vos lignes de production et détaillons les critères techniques pour sélectionner une pompe à membranes pneumatique adaptée à vos exigences sanitaires.
Pourquoi la pompe membrane pneumatique agroalimentaire domine vos process
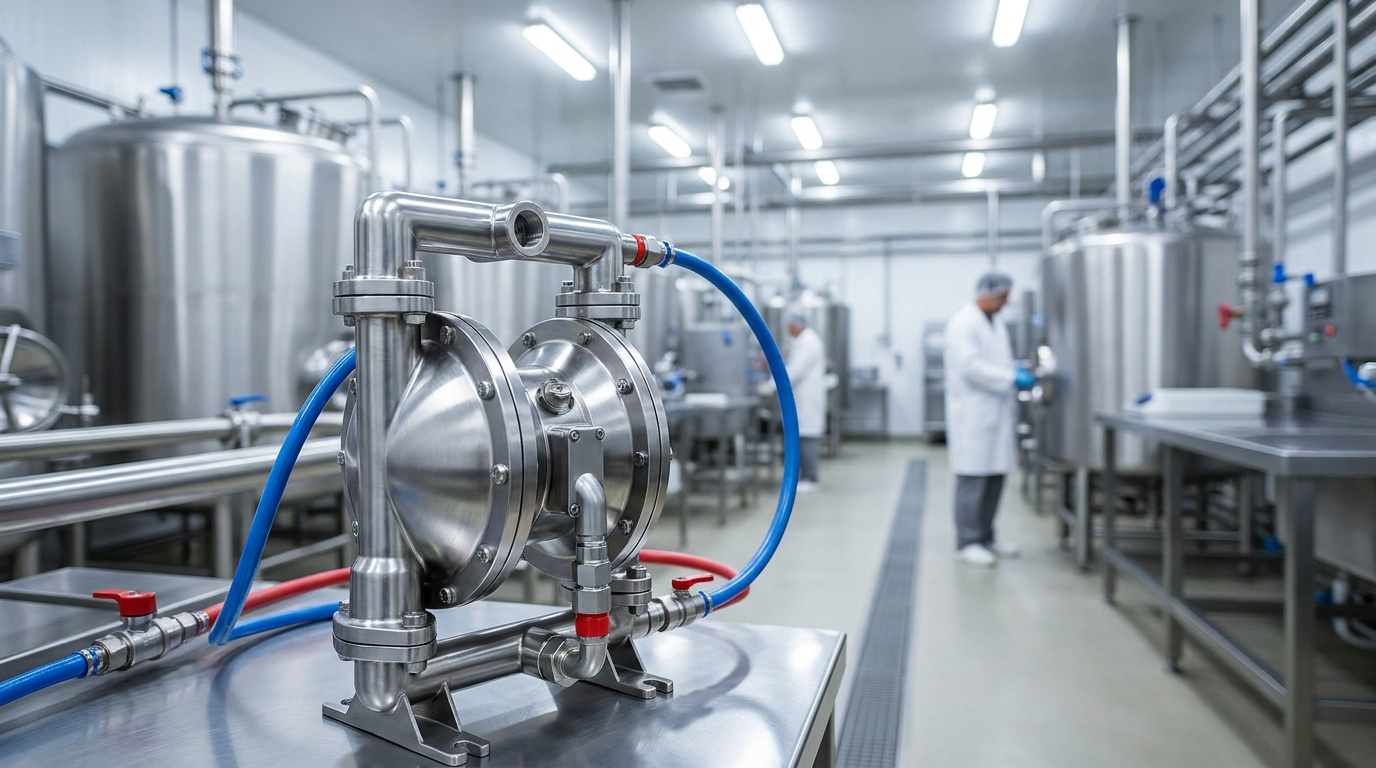
La technologie AODD s’impose par son pompage sans cisaillement préservant les textures fragiles et sa conformité stricte aux normes FDA/CE 1935/2004. L’absence de moteur électrique sécurise les zones humides et ATEX, c’est pourquoi l’utilisation d’une pompe à membrane alimentaire permet de garantir cette intégrité dès le transfert initial.
Préservation des textures par un pompage à faible cisaillement
Le déplacement volumétrique alternatif mobilise le fluide en douceur. Ce mouvement évite de briser les chaînes moléculaires des sauces ou des émulsions délicates circulant dans vos unités de production industrielles.
Vos propriétés organoleptiques restent ainsi parfaitement stables. L’aspect visuel et le goût de vos préparations demeurent intacts après chaque étape de transfert technique.
Contrairement aux modèles centrifuges, il n’y a aucune turbine rapide. La haute vitesse dégrade souvent vos produits, alors que la membrane assure un flux constant et respectueux du fluide.
La qualité finale de vos produits justifie ce choix technique précis.
Sécurité opérationnelle : marche à sec et absence de moteur électrique
L’alimentation par air comprimé change la donne. Dans vos environnements saturés d’humidité, l’absence de composants électriques élimine tout risque de court-circuit. C’est un gage de sécurité pour vos opérateurs. La fiabilité mécanique prime sur l’électronique fragile.
La pompe ne subit aucun dommage si la cuve se vide totalement. Cette capacité de marche à sec simplifie vos fins de cycles de production sans nécessiter de surveillance constante.
Le fonctionnement pneumatique permet une installation en zone explosive. Cette conformité ATEX native évite les surcoûts liés au blindage électrique traditionnel.
3 applications stratégiques du transfert de fluides en usine
Au-delà de ces avantages mécaniques, la polyvalence de ces équipements se manifeste concrètement dans vos ateliers quotidiens.
Gestion des produits visqueux et chargés en morceaux
Vous transférez vos sauces épaisses ou purées sans difficulté majeure. La pompe déplace ces fluides non-newtoniens en respectant leur viscosité structurelle. C’est un point essentiel pour vos recettes premium.
Les clapets spécifiques autorisent le transit de morceaux solides, tels que des dés de fruits. Le transfert s’effectue sans aucun blocage. Vous évitez ainsi l’écrasement des particules durant le process.
Transferts hygiéniques en laiterie et brasserie
Ces pompes assurent le transfert du lait et des sirops. Elles alimentent vos filtres-presses en maintenant une pression constante indispensable.
- Avantages en brasserie : transfert de levures, dosage de sirops, absence de zones de rétention, prévention des contaminations.
L’absence totale de zones mortes reste votre meilleure alliée. Cela garantit une hygiène parfaite entre deux lots de fabrication différents.
Manutention des poudres alimentaires et dépotage
La fluidisation pneumatique permet de déplacer vos poudres alimentaires et solides pulvérulents. Vous travaillez sans émission de poussières dans l’atelier. C’est une solution propre pour vos environnements de travail exigeants.
Les systèmes mobiles facilitent le vidage rapide des fûts de matières premières. Vous optimisez ainsi vos temps de transfert vers les mélangeurs. Le dépotage devient une opération fluide et sécurisée.
Certifications et matériaux : les garanties d’une conformité totale
La performance technique ne vaut rien sans une conformité réglementaire irréprochable qui assure la sécurité de vos consommateurs finaux.
Maîtrise des normes FDA, CE 1935/2004 et EHEDG
Le contact alimentaire impose des matériaux certifiés FDA et CE 1935/2004. Exigez ces documents lors de chaque achat technique. Ces normes sont obligatoires.
Chaque membrane doit posséder son certificat d’origine. Cela sécurise vos audits qualité et garantit l’innocuité de vos process industriels. La traçabilité est essentielle.
Opter pour une pompe certifiée Mesa garantit une sécurité sanitaire optimale. C’est un choix stratégique pour vos lignes de conditionnement critiques.
Inox 316L et élastomères : choisir selon l’agressivité chimique
| Matériau | Résistance Température | Compatibilité Produit | Avantage Clé |
| PTFE | Jusqu’à 100°C | Acides, gras | Inertie chimique |
| EPDM | Jusqu’à 95°C | Laitages, bases | Tenue aux cycles NEP |
| Santoprène FDA | Modérée | Fluides variés | Polyvalence |
| Inox 316L | Haute | Sauces, jus | Hygiène supérieure |
La chaleur impacte la longévité des membranes en PTFE. Un mauvais choix réduit vos intervalles de maintenance. Corrélez toujours température et nature chimique.
L’inox poli facilite le nettoyage en laiterie. Vous évitez ainsi l’accroche des biofilms sur les parois internes. C’est la référence absolue du secteur.
Critères techniques pour optimiser votre coût total de possession
Au-delà de l’investissement initial, l’optimisation des coûts passe par une gestion fine de l’énergie et de la maintenance préventive.
Calcul du débit et gestion de la consommation d air
La pompe à membranes pneumatique dans l’agroalimentaire : applications et critères de choix se distingue par son adaptation automatique. Elle ajuste son rythme selon la contre-pression du réseau. Vous évitez ainsi l’achat de variateurs de fréquence coûteux.
L’installation d’antipulsateurs stabilise efficacement le flux. Vous diminuez les pics de consommation d’air comprimé. Cette méthode protège également vos tuyauteries des vibrations mécaniques répétées.
Le calcul du NPSH disponible reste indispensable. Une hauteur de charge suffisante empêche la cavitation. Vous préservez alors durablement l’intégrité de vos membranes en PTFE ou Santoprène.
Nettoyabilité CIP/SIP et maintenance simplifiée sans outils
La conception hygiénique autorise des cycles NEP/SEP à haute température. Vous désinfectez l’équipement sans aucun démontage préalable. Cela réduit drastiquement vos temps d’arrêt de production entre deux lots.
Certains modèles s’ouvrent manuellement pour une inspection visuelle rapide. C’est un avantage majeur pour vos contrôles qualité fréquents. Vous gagnez en réactivité lors des changements de recettes.
L’absence de garnitures mécaniques limite les risques de fuites. Moins de pièces d’usure signifie une maintenance simplifiée. Vos frais d’entretien annuels s’en trouvent considérablement allégés.
L’adoption d’une pompe à membrane alimentaire garantit la préservation des textures sensibles, une sécurité ATEX native et une conformité stricte aux normes FDA. Optimisez dès maintenant vos cycles NEP pour sécuriser votre productivité et la qualité de vos produits. Assurez l’excellence de vos transferts fluides pour une industrie durable et performante.